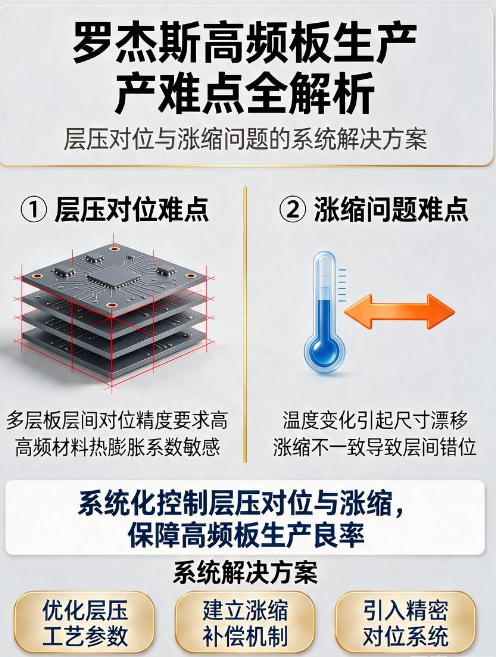
罗杰斯高频板生产中,层压对位偏差与材料涨缩是制约良率、影响射频性能的核心瓶颈,尤其在罗杰斯+FR-4混压结构中,该问题的控制难度呈指数级上升。
两大核心问题的根本成因
1. 涨缩问题的三大根源
CTE失配:普通FR-4的Z轴CTE为50-70 ppm/℃,PTFE类罗杰斯材料Z轴CTE可达200-300 ppm/℃,RO4350B与FR-4的面内CTE差异也可达50 ppm/℃,压合与回流焊过程中收缩幅度不同,直接引发尺寸偏移、层间应力集中,严重时出现分层翘曲。
工艺形变累积:压合过程中半固化片(PP)树脂流动固化,会产生0.08%-0.12%的X/Y方向压缩量;内层铜箔蚀刻后轧制应力释放,铜厚≥2oz时形变效应会进一步放大,多层板逐层累积后偏差极易超限。
材料各向异性:罗杰斯高频板材受玻纤编织、树脂流动方向影响,X/Y方向涨缩系数存在天然差异,板边与板心的涨缩差值最高可达0.03%,传统统一缩放补偿完全无法覆盖这类非线性形变。
2. 层压对位的核心难点
普通多层板层间偏移容差为±75μm~±125μm,而高频板要求控制在±50μm以内,高端HDI高频板甚至要求±25μm。不同材料的涨缩不同步、多层叠构的形变累积,极易导致层间图形偏移、叠孔错位,最终引发信号传输失真、阻抗不连续、内短钻偏等报废问题。
针对性解决方案体系
1. 前置材料与叠构优化
对称叠层设计:保证整板以中心层为轴对称分布,从根源上避免不对称结构引发的翘曲与单侧形变。
增设过渡缓冲层:在罗杰斯与FR-4之间插入陶瓷填充PP等过渡材料,让CTE变化平滑过渡,可降低60%以上的层间应力,同时选用与两种基材兼容性匹配的专用半固化片,改善界面融合效果。
材料预处理:压合前对罗杰斯基材进行80℃/4小时真空烘干,PTFE基材额外做表面活化处理,彻底去除水分、提升与PP片的粘附力,避免后续加工中出现吸潮形变。
2. 涨缩精准补偿技术
建立动态补偿模型:摒弃传统单值线性缩放,针对不同材料型号、板厚、层数建立独立的涨缩数据库,区分X/Y方向独立设置补偿系数,同时将整板划分为多个网格区域,以板中心为原点做分区差异化补偿,适配板边与板心的形变差异。
工艺链分段建模:分别针对内层蚀刻后、压合后、钻孔后三个核心工序的形变机制,单独测算对应形变量,将各阶段的涨缩数据纳入预补偿体系,避免形变逐层累积。
首板数据迭代校准:在内层工艺边设置涨缩测试靶标与层间对准环,首板压合后实测靶标偏移数据,将其作为后续批量生产的预放补偿值,持续迭代优化补偿精度。
3. 高精度层压对位工艺
升级定位系统:20层以上高频板采用四槽定位(Pin-Lam)+热熔/铆钉复合定位方式,替代传统两销定位,将基础对位精度控制在±25μm以内。
阶梯升温压合工艺:采用分段式升温升压曲线,低温段让树脂充分流动填充空隙,高温段完成交联固化,避免升温过快导致流胶失控引发局部形变;压合完成后带压缓慢冷却至室温,再冷压定型2小时以上,充分释放层间残余应力。
LDI激光直接成像:用LDI设备替代传统底片曝光,完全消除菲林本身的涨缩误差,曝光精度可达±0.005mm,同时设备可根据板边定位孔实时计算涨缩值,自动对图形做自适应拉伸补偿。
4. 全流程检测闭环管控
压合后通过X-Ray设备100%检测钻孔与焊盘的重合度,确保层间对位偏差控制在±50μm以内。
对关键信号层做阻抗全检,验证介质厚度偏移是否在可控范围,避免因层压错位引发阻抗超差。
成品做100%剥离强度测试,确保层间结合力≥1.2kN/m,从可靠性层面验证层压工艺稳定性。