发布时间:2026-11-05 点击数:1098
高频板定制生产中,钻孔毛刺与压合分层可通过材料选型、工艺参数优化、全流程管控的组合方案系统性解决。
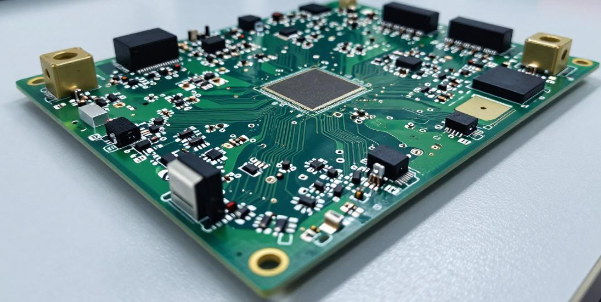
刀具与参数适配:选用超细晶粒钨钢钻头(晶粒度0.2-0.4μm),将转速提升至35-45krpm,进给速度降低20-30%,适配高频板材的特殊材质特性。
排屑与支撑优化:采用分段退刀(啄钻)工艺,每0.2mm退刀一次充分排出切屑;搭配高密度铝盖板与复合垫板,从源头减少孔出口毛刺。
后处理强化:钻孔后增加等离子体或化学除胶渣工序,彻底清除孔壁残留的树脂碎屑与玻璃纤维突出物,避免后续电镀不良。
细节管控:将高频材料面朝上放置钻孔,要求孔口周围发白区域距边缘不超过2.5mm,作为孔壁质量的过程判定标准。
材料匹配前置:选用低流动性半固化片(RC%<40%),在高频材料与FR-4之间增设过渡缓冲层,将CTE偏差控制在3ppm/℃以内,大幅降低层间应力。
压合曲线精细化:采用1-2℃/min的低升温速率,压合时间比普通FR4板延长30-50%,降温速率严格控制在<1℃/min,避免热冲击引发的分层。
环境与设备保障:使用真空压合机将真空度控制在10Pa以内,压合前对高频基材做80℃/4小时真空烘干,彻底去除板材潮气,杜绝气泡残留。
结构优化:采用对称叠层设计,让高频材料层以中心轴为基准对称分布,平衡压合过程中的应力分布,从根源减少翘曲与分层风险。
建立不同高频板材的专属涨缩补偿数据库,区分X/Y方向独立设置补偿系数,避免形变累积引发的层间结合不良。
压合后通过超声波扫描显微技术全检层间状态,确保无直径>0.2mm的隐藏气泡,提前拦截分层隐患。
每批次抽样做热冲击可靠性验证,288℃锡焊测试后无分层、孔铜断裂现象,保障终端使用可靠性。
关于众阳

产品服务
工艺能力
新闻中心


扫一扫添加微信

0755-29542113

 EN