发布时间:2026-11-04 点击数:1029
微孔定义与加工极限:按IPC行业标准,PCB微孔直径需小于150μm,当前激光钻孔可实现5-20μm超微孔加工。
主流加工工艺选型:孔径≤0.1mm场景下,激光钻孔良率可达99%以上,远高于机械钻孔的50%以下良率。
不同激光适配场景:红外激光适配50-100μm孔径,紫外激光适配20-50μm,深紫外激光可覆盖5-20μm超微孔。
机械钻孔技术突破:极小超长径微钻(长径比≥35倍)已实现0.1mm微孔稳定加工,填补部分场景成本优势。
互连结构设计规范:微孔厚径比需≤1:1,激光钻孔深径比极限可达0.8:1,保障电镀可靠性。
孔位精度管控标准:微孔孔径公差控制在±0.025mm,激光孔边缘到板边距离≥0.35mm,避免加工失效。
焊盘与间距规则:激光孔焊盘直径需比孔径至少大6mil,盲孔边缘到不同网络间距≥9.5mil。
多层盲埋孔实现路径:通过多次压合+分步激光钻孔,可完成3阶、4阶乃至任意层互连的HDI结构。
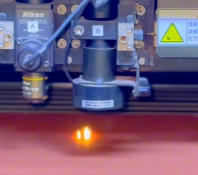
主轴转速要求:微孔加工需配备150万转/分以上超高速主轴,径向跳动控制在1μm以内。
定位精度分级:高阶HDI板加工需设备定位精度达±2.5μm,IC载板场景需提升至±1μm。
国产设备技术进展:大族激光等品牌已实现激光钻与机械钻全覆盖,适配高阶HDI与IC载板加工。
新型工具寿命突破:杰普特PCD微钻寿命较传统合金微钻提升80~100倍,大幅降低微孔加工耗材成本。
消费电子领域:智能手机主板通过75μm级微孔实现有限空间内的高密度布线,支撑设备轻薄化。
算力与封装场景:AI服务器PCB、IC载板可稳定加工20μm级微孔,满足芯片级极高互连密度要求。
高频材料适配:紫外激光可直接加工LCP、PTFE等高频材料,热影响区小,保障信号完整性。
医疗精密连接:超声诊断设备探头PCB通过几十微米级微孔,实现微传感器与线路的精准信号传输。
关于众阳

产品服务
工艺能力
新闻中心


扫一扫添加微信

0755-29542113

 EN