发布时间:2026-10-17 点击数:1299
一块高频板上的过孔少则几十、多则上万。它们不参与走线,却常常是整块板子可靠性与信号质量的"隐形分水岭"。盖油还是塞孔,差的绝不只是名字里的一个字。
避坑提醒1:插件孔误用Via属性,直接导致焊接失效 用PADS或Protel导出文件发给工厂,明确要求过孔盖油时,一定要逐孔核查插件孔的属性定义。 如果本该用Pad属性设计的 插件孔,误设成了Via属性,板厂会按过孔盖油的通用工艺,在插件孔表面全覆盖绿油。 插件孔的核心要求是表面喷锡露铜,一旦被绿油完全覆盖,元器件引脚根本无法上锡焊接,后续极易引发供需双方的工艺争执。 下单前务必打开设计文件,逐一确认所有插件孔的属性为Pad,而非Via,从源头避免这类低级失误。 避坑提醒2:导电孔误用Pad属性,反而变成开窗裸铜 很多工程师下单要求过孔盖油,却忽略了属性定义的反向误区:把本该用Via属性设计的普通导电过孔,误设成了Pad属性。 PCB行业通用规则是:Pad属性的孔默认按插件孔处理,直接做阻焊开窗、表面喷锡,完全裸露铜面。 这就会出现你明明要求“所有过孔盖油”,最终拿到的板子导电孔全是开窗露铜的情况,后续双方极易因“工艺理解偏差”产生争执。 通常正确的逻辑是:所有仅用于层间导通、不需要焊接的导电孔,必须统一设置为Via属性,板厂才会按过孔盖油的要求做阻焊覆盖。 |
先把对象说清楚:过孔,以及"过孔保护"
过孔(Via),是PCB上用来连通不同层导线的金属化孔。按结构,工程上习惯分为三类:
通孔(Through Via):贯穿整个板厚,从顶层直通底层,最常用;
盲孔(Blind Via):从表层钻到某个内层,不穿透整板。
埋孔(Buried Via):位于内层之间,从外部完全不可见。
阻焊时油墨顺着孔流进去,形成残留,在高温下挥发、起泡;
喷锡(热风整平)时锡灌进孔里,堵孔或藏锡珠;
SMT回流焊时,焊盘旁的锡膏顺着孔口被"吸走",轻则少锡,重则贯穿短路;
湿气、助焊剂残渣、腐蚀性气体顺着孔腔进入板材内部,埋下长期可靠性隐患。
本质区别一句话:封口,还是填实
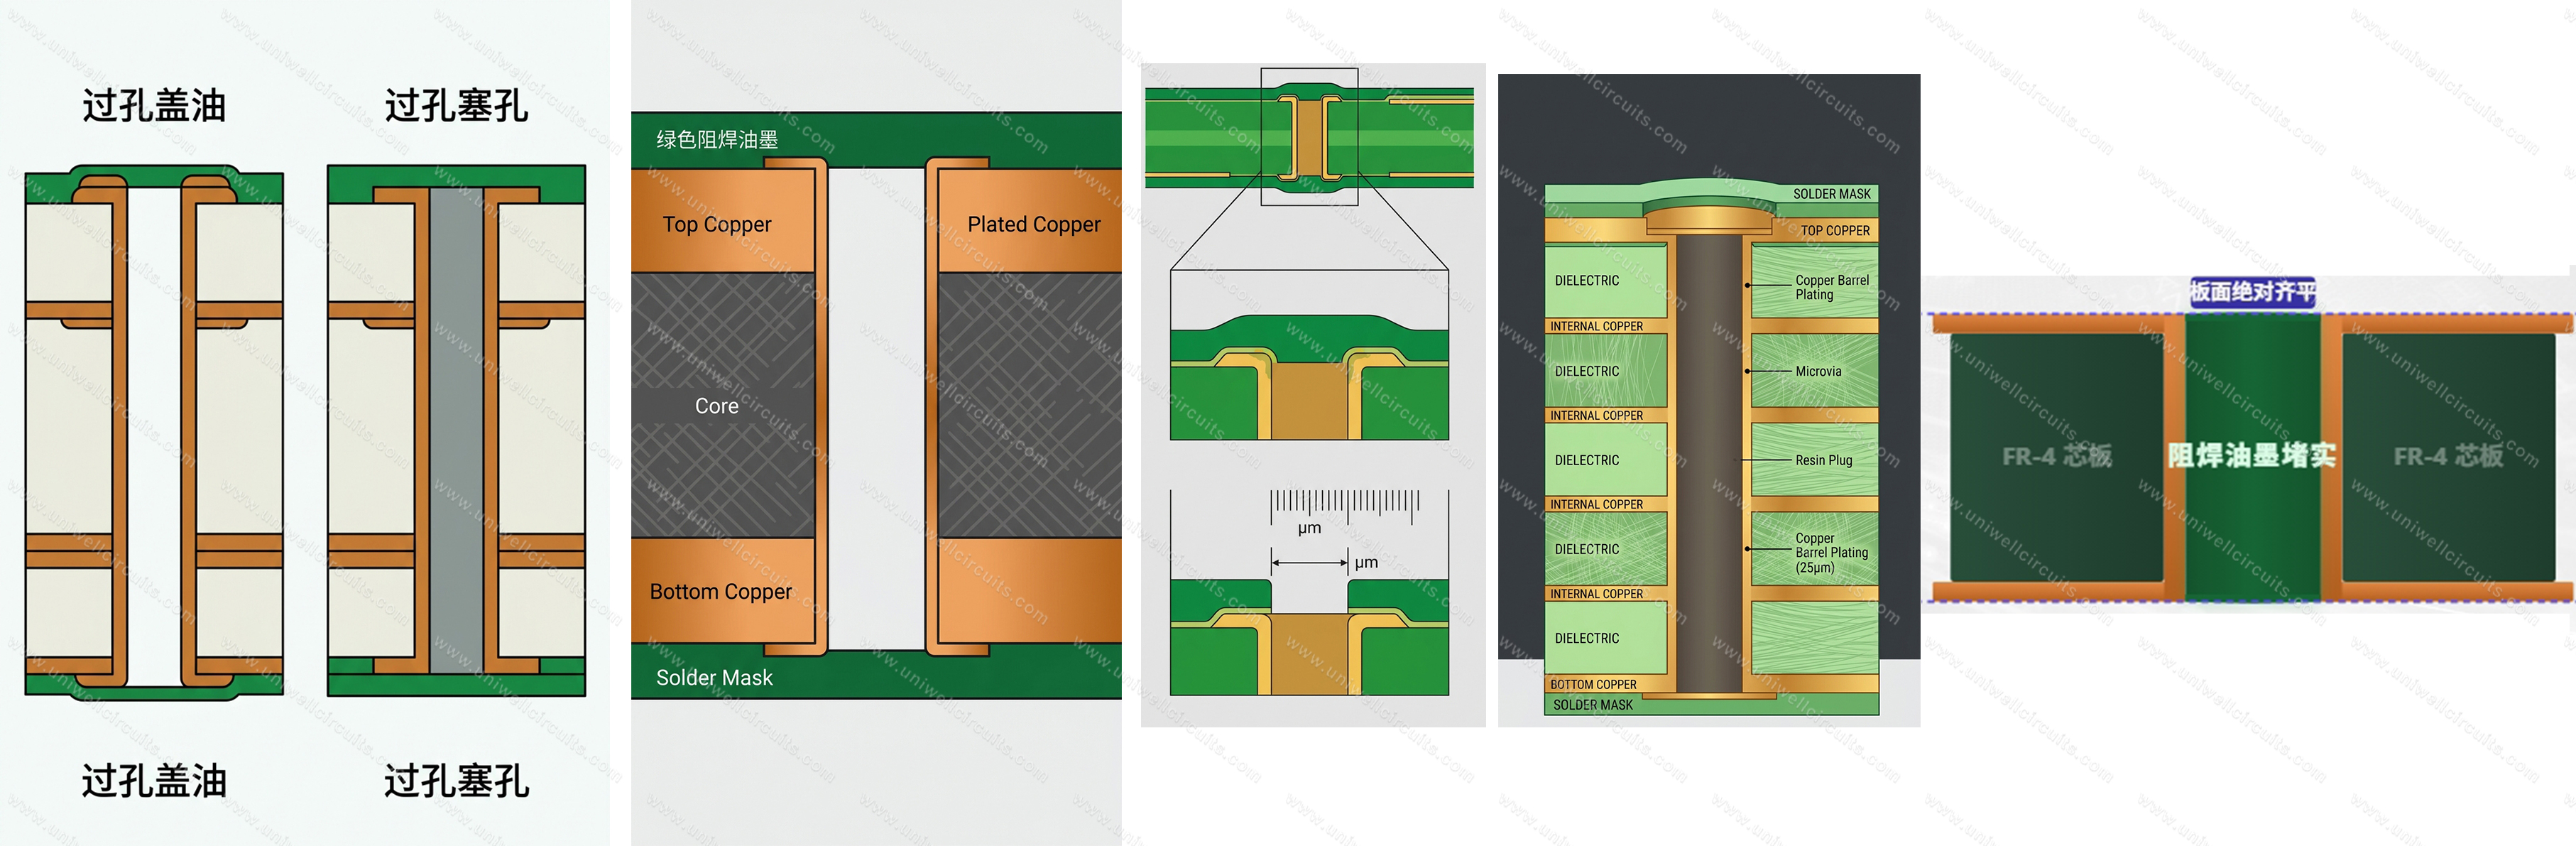
1. 过孔盖油:封口不填孔
用阻焊油墨(俗称"绿油")盖住过孔的焊环与孔口,形成一层绝缘保护层,但孔内不做填充,依然是中空的。
特点:工艺最简单、成本最低,是大多数PCB厂的默认选项,常规报价里通常已包含。
固有现象:"孔口发黄/发红"。因为油墨是液体,在高温固化时会从孔口中心往下流,导致孔口那层油墨变薄、透出底色。这是盖油工艺的固有特征,行业内普遍接受。
孔径约束:过孔不宜过大,行业普遍建议不超过 0.5mm,否则可能出现孔口盖不住油、甚至透光。
2. 过孔塞孔:把孔填起来
塞孔是用填充材料把过孔内部堵实,让孔口与板面尽可能齐平。工程上至少要区分两种:
油墨塞孔(阻焊塞孔):在阻焊工序里,用阻焊油墨把孔填满,检验时常用"对光照孔不透白光"作为直观判据。成本低于树脂塞孔,是BGA区域"最低门槛"的防护方案。
树脂塞孔:用专用的环氧树脂填充过孔,固化后研磨平整,表面可再电镀铜或覆盖阻焊。填充饱满度高、表面平整度好、耐热耐湿与耐化学腐蚀更强,是HDI、BGA、高可靠场景的常见选择。
与盖油最大的不同在于一句:盖油只管孔口,塞孔要管到孔里。
一张表看懂核心差异
对比维度 | 过孔盖油 | 油墨塞孔(塞油) | 树脂塞孔 |
|---|---|---|---|
孔内状态 | 中空,只封孔口 | 油墨填充,可能残留微气泡 | 树脂填充并研磨,饱满度高 |
表面平整度 | 孔口有凹陷、油墨偏薄 | 较好,孔口可能发红 | 好,可接近齐平 |
成本 | 最低(默认工艺) | 中等 | 较高 |
工序复杂度 | 低 | 中 | 高 |
防锡膏/助焊剂入孔 | 有限 | 有效 | 很有效 |
耐热、耐湿、耐腐蚀 | 一般 | 中等 | 较高 |
孔径适用 | 建议 ≤0.5mm | 建议 ≤0.45mm 更易塞饱满 | 视工艺能力,可覆盖较宽范围 |
BGA / 盘中孔 | 不适用 | 可用(较低门槛) | 推荐 |
典型场景 | 普通板、非关键过孔 | 一般BGA区域 | HDI、高频高速、高可靠 |
PS:表中的孔径数值为行业普遍经验区间,具体以合作板厂工艺能力与规范为准。
放到高频场景:这点差别会被进一步放大
如果只是普通数字电路,盖油往往就够用。但一旦进入高频/高速领域,过孔处理方式的影响会被明显放大,关键在三个词:阻抗不连续、介质不均匀、残桩谐振。
在高频下(通常认为信号频率达到数百MHz以上,或上升沿陡峭到必须考虑传输线效应时),过孔不能再被当作理想的"导线接头"。它本质上是传输线上一小段带有额外寄生电容和寄生电感的结构:
寄生电容会延长信号上升时间、拉低局部阻抗;
寄生电感会削弱旁路作用、抬高局部阻抗。
两者叠加,就在过孔处形成一次阻抗突变,产生信号反射、振铃,恶化眼图。频率越高、边沿越陡,这种影响越不可忽略。
盖油的过孔内部是空气。空气的介电常数接近1,与周围板材差异明显;再加上孔口油墨厚薄不均,过孔区域的介质环境既不均匀、也不稳定。对高频而言,这意味着:
过孔周围的等效介电环境随工艺波动,阻抗一致性更难保证;
孔内空腔在特定频点可能参与谐振,残桩越长越明显。
把空腔填实后,过孔区域的介质更连续、结构更稳定,有利于阻抗一致性与机械可靠性;对BGA、盘中孔等场景,还能同时解决表面平整与防锡膏流失的问题。
——填孔材料的介电性能须与基材匹配。塞孔树脂的介电常数通常在3.0–4.5区间,高频专用树脂一般还要求足够低的介质损耗角正切。如果用了普通材料,反而可能在过孔处引入新的介质损耗与失配。
无论盖油还是塞油,都用到了阻焊油墨。而油墨并非"电气上不存在":
普通绿色阻焊的损耗因子(Df)大致在0.02–0.03量级,在高频下会带来可观损耗;
因此超高频设计常采用低损耗阻焊油墨,甚至在关键微带线上做局部阻焊开窗。
换句话说,高频板上"盖在过孔上的那层油",本身就是信号路径介质环境的一部分。
对于高频高速多层板,过孔还有一个必须一起考虑的问题——残桩(Via Stub)。通孔只在某几层需要连通,未被使用的铜柱就成了悬空的"天线",在特定频率产生谐振,加剧反射与损耗。工程上的应对办法包括背钻(Back Drilling)、盲埋孔、盘中孔等。这也解释了为什么高频高速板对过孔处理的要求,往往比普通板严格得多。
怎么选:一个可落地的判断逻辑
综合来看,过孔处理方式的选择可以从三个维度切入:
1. 过孔是否靠近焊盘、是否位于BGA底部或盘中孔?
是 → 优先塞孔(条件允许时选树脂塞孔)
否 → 进入下一步
2. 是否高频、高速、高可靠性应用?
是 → 盖油或高质量塞孔,避免开窗,尽量保证阻抗一致性
否 → 常规盖油即可
3. 是否极致成本导向,且工艺风险可控?
是 → 以盖油为默认,谨慎使用开窗
否 → 优先盖油,关键区域局部塞孔
一句话总结:盖油是大多数项目的默认最优解,塞孔是在BGA、盘中孔、高频高速、高可靠等场景下按需升级的方案。 两者不是"谁替代谁",而是"按场景匹配"。
五个必须避开的误区
误区一:把盖油当塞孔用。盖油不填孔,孔内是中空的。BGA、QFN、CSP等高密度封装底部若使用盖油过孔,回流焊时锡膏可能顺着孔口流失,造成虚焊甚至贯穿短路。这类区域应当使用塞孔。
误区二:孔径超标还要求"塞饱满"。油墨塞孔存在孔径上限,行业普遍认为超过约0.45mm就难以塞得饱满;盖油也建议过孔不超过0.5mm。设计与下单前应确认孔径,超标时考虑树脂塞孔或调整设计。
误区三:以为塞了孔就不用管阻抗。填孔材料的Dk、Df同样影响过孔阻抗,高频设计必须把填充材料参数纳入仿真与计算。
误区四:忽略填充材料与基材的热膨胀系数(CTE)匹配。在温度循环中,若填充材料与基材CTE差异过大,容易在孔口产生应力、开裂或分层。高可靠场景应选择CTE与基材接近的材料。
误区五:不问需求就"全板塞孔"。塞孔成本更高、工序更长,盲目全板塞孔不仅抬高成本,还可能引入新的工艺缺陷。普通通孔若没有贴装与防护要求,盖油往往就足够了。
关于众阳

产品服务
工艺能力
新闻中心


扫一扫添加微信

0755-29542113

 EN