发布时间:2026-11-14 点击数:1029
在高密度、高可靠性PCB制造领域,很多决定产品长期稳定性的关键工序,都藏在肉眼看不见的孔道内部。树脂塞孔正是这样一项“向内深耕”的核心工艺——它不直接参与信号传输,也不构成外观卖点,却直接决定了高密度板、高频板和车载工业级产品的长期使用可靠性。一块表面线路完整、外观光洁的PCB,如果孔内填充不到位,在后续回流焊、冷热冲击或长期振动环境中,很容易出现虚焊、孔裂、分层甚至整板报废。
树脂塞孔的核心定义与技术边界
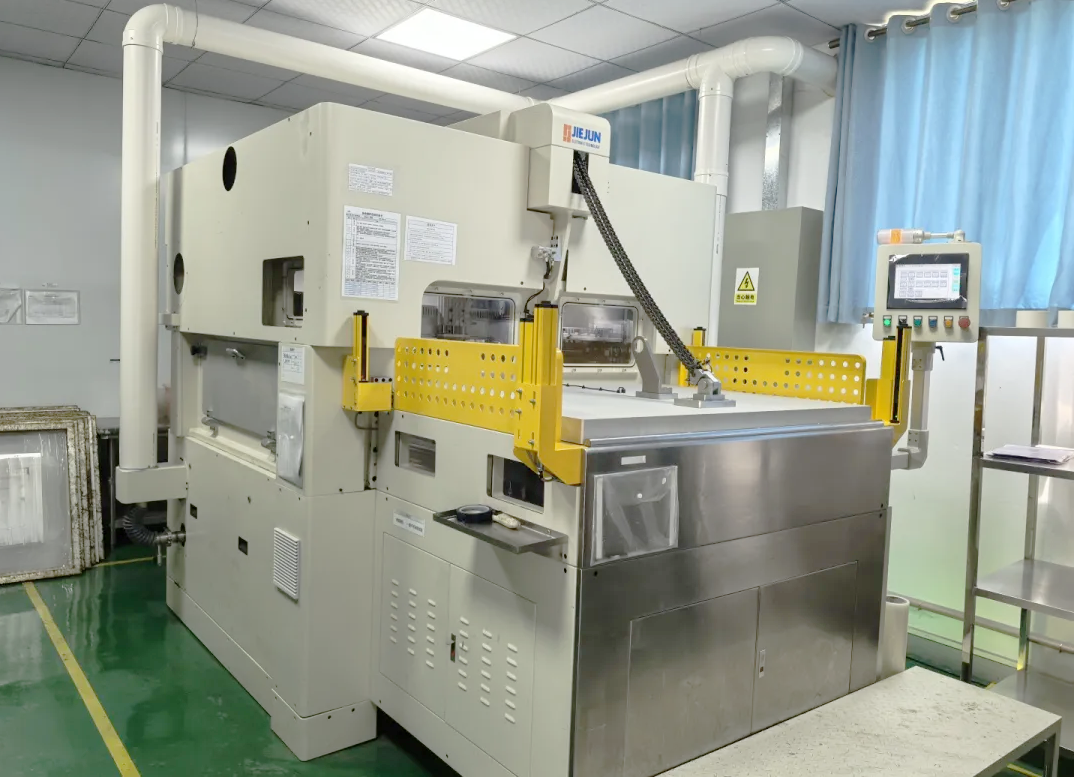
树脂塞孔是PCB制造过程中,通过专用环氧树脂材料,将通孔、盲孔或埋孔完整填充,经固化、研磨后使孔口与板面完全齐平的精密制程。它区别于普通阻焊塞孔、油墨堵孔和电镀塞孔,核心目标不是简单封堵孔口,而是实现孔道内部的高密度、无空洞填充。
按照行业通用标准,合格的树脂塞孔必须同时满足三项硬指标:
填充饱满度不低于95%,不允许出现贯通性空洞;
研磨后孔口表面起伏控制在5μm以内,保证板面绝对平整;
树脂与孔壁铜层结合紧密,热循环测试后无分层、无脱落。
 |
全流程拆解:从孔壁清洁到表面研磨
树脂塞孔的最终良率,一半取决于材料选型,一半取决于流程管控。任何一个环节出现偏差,都会在后续工序中埋下隐患。
前处理工序:钻孔后的孔壁会残留毛刺、钻污和氧化层,如果不彻底清除,树脂与铜壁的附着力将大幅下降。行业通用标准是将孔壁粗糙度Ra控制在0.8μm以下,通过等离子清洗或化学清洗去除杂质,同时保证孔道完全干燥,避免残留水分截留气体形成后续空洞。
真空填充工序:将PCB置于50Pa至80kPa的真空环境中,利用负压将孔内空气充分排出,再通过专用设备将低粘度树脂注入孔道。对于深径比超过8:1的微孔,行业内普遍采用二次填充工艺,避免一次填充时内部包裹空气,确保深孔内部也能实现高密度填充。
固化工序:热固化树脂必须采用阶梯升温曲线,从80℃逐步升至120℃再到150℃,保温40至60分钟,避免升温过快导致树脂溶剂急剧挥发形成内部气泡。固化完成后需通过DSC差示扫描量热法验证固化度,防止未完全固化的树脂在后续高温制程中软化脱落。
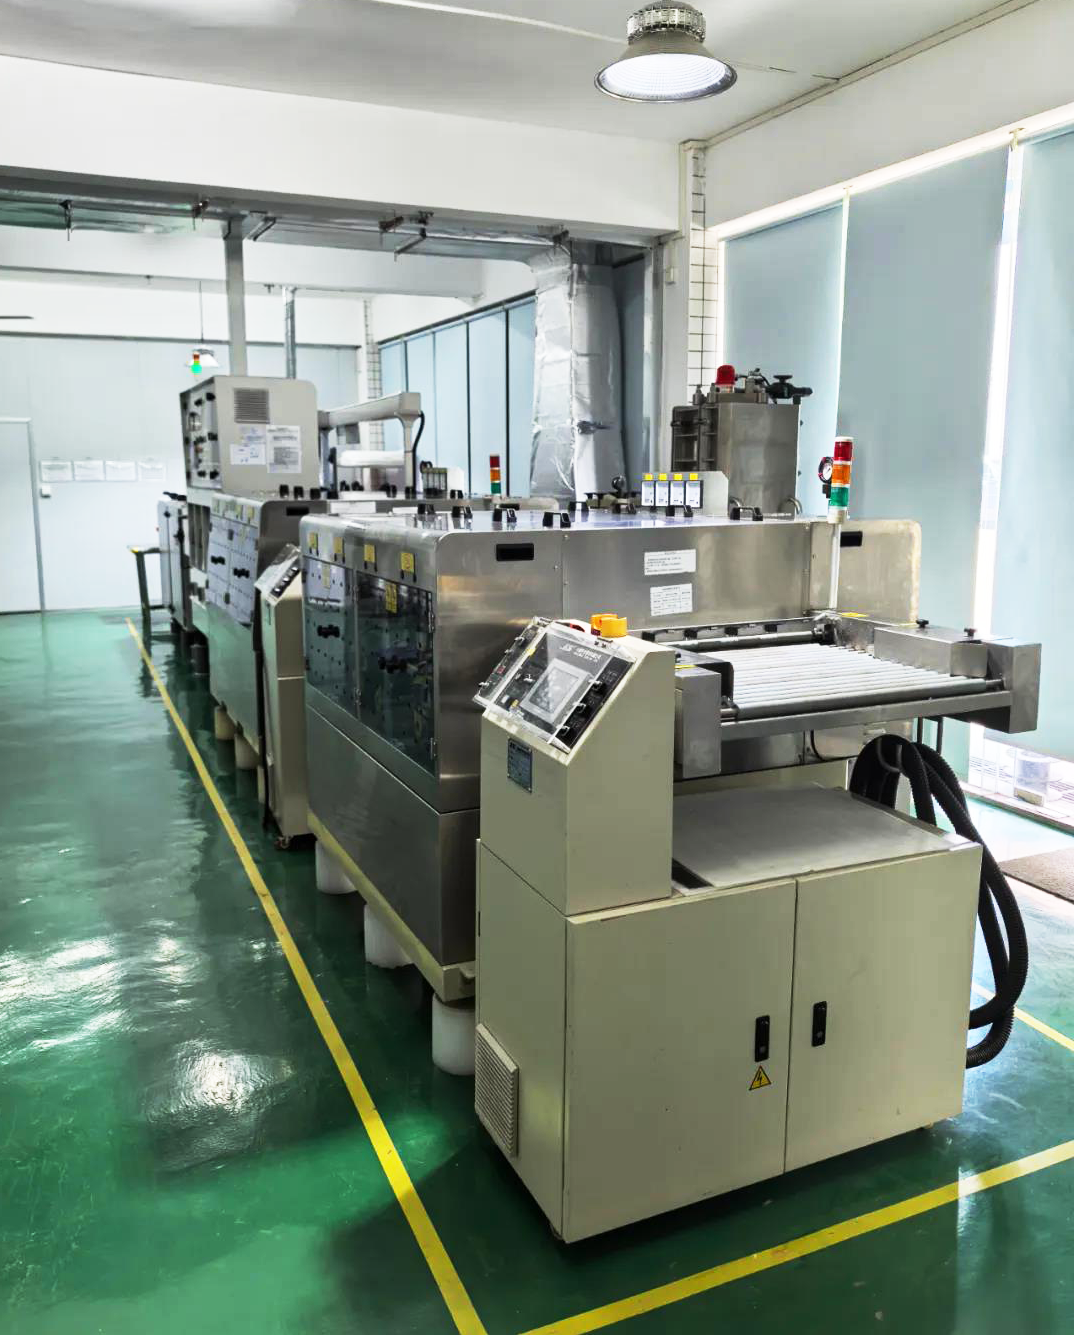
研磨工序:采用钻石砂轮分段作业,先粗磨去除大部分多余树脂,再精磨将板面起伏控制在5μm以内。研磨量必须精准控制,磨量不足会残留凸起影响后续线路制作,磨量过大则会直接拉掉孔口树脂,造成不可逆缺陷。
 |  |
不同场景的材料选型逻辑
树脂塞孔的材料选择不能一概而论,必须根据产品应用场景匹配对应体系的树脂,才能在性能、效率和成本之间找到最优解。
普通工业级多层板,优先选用标准改性环氧树脂,粘度控制在500mPa·s以下,Tg值高于150℃,保证基础填充性能与FR-4基材的热膨胀系数匹配;
高频板、功率模块和散热需求较高的产品,可在树脂中添加硅微粉或氧化铝填料,在不降低绝缘性的前提下提升整体导热能力,辅助电路板快速散热;
追求产线效率的大批量订单,可选用UV光固化树脂,在365nm波长、300-500mJ/cm²的光照条件下几秒即可完成表干,大幅缩短生产周期;
汽车电子、航空航天等高可靠性场景,必须选用热固化树脂,通过完整的阶梯升温固化流程,保证树脂与孔壁的粘接强度,满足长期严苛环境下的使用要求。
典型产品案例与行业应用
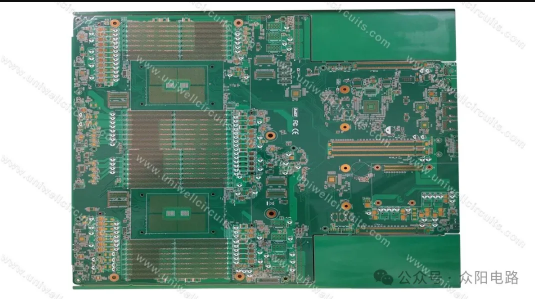 |
在HDI消费电子板中,树脂塞孔配合后续孔上镀铜工艺,直接实现POFV盘中孔设计,让BGA焊盘可以直接落在过孔上方,不用再为避让过孔额外占用布线空间,在有限的板面积内将布线密度提升30%以上,是当前智能手机轻薄化设计的核心支撑工艺。
关于众阳

产品服务
工艺能力
新闻中心


扫一扫添加微信

0755-29542113

 EN