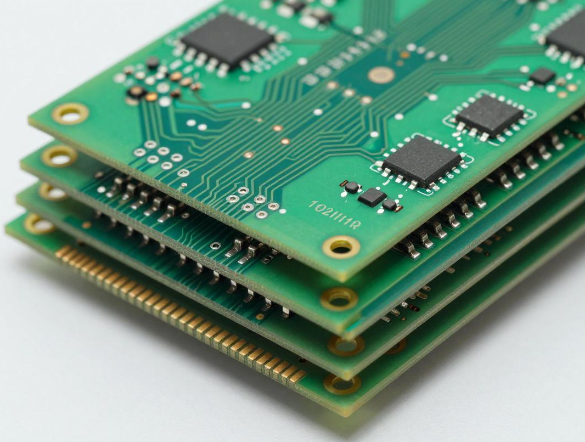
多层PCB层压工艺的核心目标是实现层间的高精度对准和完全无气泡,这只能通过全过程协同控制才能稳定实现。
层间对齐和全过程控制
堆放前的预处理:严格清洁内层板,去除油污和灰尘,切割尺寸均匀,边缘整齐,避免杂质或尺寸差异引起的层间位移。
高精度定位操作:采用引脚定位和引脚LAM定位系统,结合LDI直写曝光,提高图形成像精度,锁定各层的相对位置。
伸缩动态补偿:压缩后,逐层收集芯板的伸缩系数,并分别计算X/Y方向的补偿量,以避免均匀放大系数引起的方向误差。
压缩参数的稳定控制:加热速率控制在2-3℃/min,分阶段均匀施加压力。压板表面温差≤±1℃,防止热膨胀和收缩不均匀引起的层间滑移。
设备精度保证:选用高精度压力机,定期校准工作台的平行度。高层大板采用多铆钉定位方案,以抑制薄芯板在树脂流动过程中的漂移。
无气泡压缩芯的关键控制点
原料预干燥:半固化板在70℃下烘烤4小时,芯板在120℃下烘烤2小时,控制含水量≤0.1%,避免高温下水蒸气蒸发形成气泡。
全过程高真空环境:压制前抽真空至<50Pa的真空度,在整个过程中保持高真空,并在树脂边缘密封前彻底清除层间积聚的任何空气。
分段加热和排气:加热速率≤3℃/min,在树脂的低粘度范围内应预留足够的排气窗,以避免因快速加热而导致层间气体滞留。
逐步加压排气:最初,在5kg/cm2的低压下排气10分钟,然后在大部分气体排出后,增加到25-50kg/cm2的主压力,确保填充而不会过早关闭排气通道。
清洁环境控制:堆叠操作在10000级洁净室中完成,以防止灰尘、纤维和其他杂质进入夹层并捕获空气,从源头上减少气泡的产生。
行业通用验收标准
层间对齐:IPC-6012D规定,具有12层或更多层的单层通信背板的最大允许偏移量≤±25μm,整个堆栈的累积误差向量复合值小于60μm。
气泡控制:汽车级PCB必须符合AEC-Q200标准,气泡率≤0.5%,单个气泡直径≤0.2mm,无分层或空隙缺陷。
可靠性验证:根据IPC-TM-650标准进行三次288℃浸锡10秒的热应力测试,电路板无分层或起泡。
常见异常应急处理
轻微层偏差:通过压缩后的X射线收集目标数据,并使用反馈来校正后续的内层图形曝光补偿量。小批量偏差可以通过微调钻孔坐标来纠正。
浅层小气泡:对于非关键区域,可以使用微型钻头注入低粘度环氧树脂,该树脂可以根据规格固化以恢复层间附着力。核心功能区的气泡可以直接报废。
大面积分层发泡:重新校准压制温度和真空参数,对二次烘烤后的潮湿材料进行二次压制,直接报废严重缺陷的材料。




 EN