发布时间:2026-11-06 点击数:1299
要确保PCB在-55°C至125°C下的长期稳定运行,需从材料选型、结构设计、制程管控、验证测试四个核心维度系统性管控,匹配工业控制、汽车电子、航空航天等严苛场景的宽温工况要求。
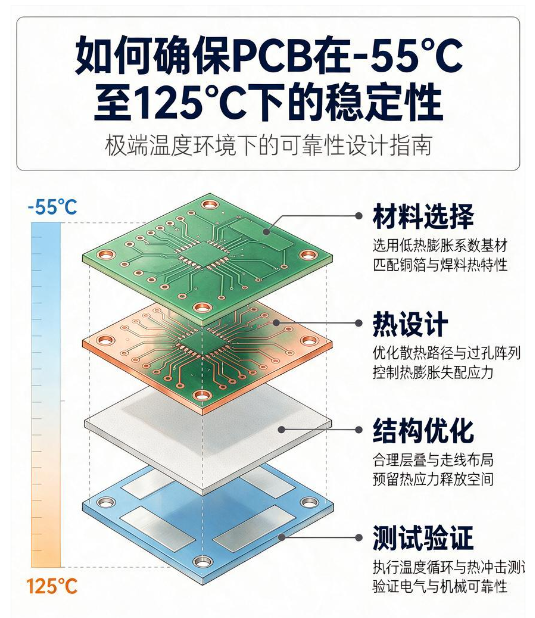
基材选型:优先选用Tg≥170℃的高耐温板材,如生益S1170,其X/Y轴CTE≤13ppm/℃,避免125℃下基材软化变形;高频场景可选用Rogers RO4350B碳氢陶瓷复合板材,保障宽温下Dk/Df参数稳定。
辅材匹配:阻焊剂选用太阳油墨SF-600高温型,150℃下1000小时无变色脱落;表面处理采用化学沉镍金工艺,镍层3-5μm、金层0.1-0.2μm,兼顾耐氧化性与焊点可靠性。
焊料选型:采用SnAgCu无铅焊料(Sn96.5Ag3.0Cu0.5),熔点217℃,适配宽温循环下的焊点抗蠕变需求,避免高温下焊点软化开裂。
热应力释放设计:PCB板边预留≥0.5mm热膨胀余量,关键区域设置0.3mm宽应力槽,避免温度循环下板体开裂;模拟信号链路采用弧形布线,减少应力集中点。
铜平衡与孔结构优化:严格控制整板铜分布均匀性,避免局部铜厚差异过大引发翘曲;通孔采用加厚孔铜设计,HDI微盲孔孔径控制在0.1mm以内,提升抗轴向拉伸能力。
热管理布局:电源区域采用“网格+实心”复合铜皮设计,搭配热过孔阵列快速导热;发热元器件分散布局,避免局部热量累积导致局部超温。
压合与孔处理:精准控制阶梯式压合参数,升温速率≤2℃/min,充分释放内应力,20层以上多层板翘曲度控制在0.5%以下;优化去钻污与孔壁粗化工艺,保障孔铜镀层均匀性与层间结合力。
焊接工艺优化:回流焊采用氮气保护(氧含量≤500ppm),设置合理温区曲线:预热区150℃±10℃/60s、恒温区180℃±10℃/80s、峰值245℃±5℃/10-15s,确保焊点IMC层厚度控制在0.5-3μm,减少残余应力。
全流程品控:通过AOI自动光学检测、X-Ray焊点空洞检测(空洞率≤5%)、微切片分析,全环节锁定制程缺陷,避免隐性结构隐患。
标准化环境测试:依据IPC-TM-650 2.6.7、MIL-STD-202标准,完成-55℃~125℃温度循环1000次测试,要求循环后阻抗变化率≤5%、绝缘电阻≥100MΩ;极端场景追加冷热冲击测试,1分钟内完成高低温切换,快速筛选热疲劳缺陷。
额外防护强化:关键产品可采用硅酮类三防漆或超薄氟素纳米涂层做表面涂覆,隔绝湿气与腐蚀介质,同时不干扰高频信号传输;强振动场景可局部增加FR-4加强筋,进一步提升结构抗振能力。
关于众阳

产品服务
工艺能力
新闻中心


扫一扫添加微信

0755-29542113

 EN