发布时间:2026-10-29 点击数:1299
PCB翘曲度的核心根源是板面内部应力分布不均、应力释放不一致,通过材料选型、设计优化、工艺管控全链路协同,可将翘曲度稳定控制在行业标准要求范围内。
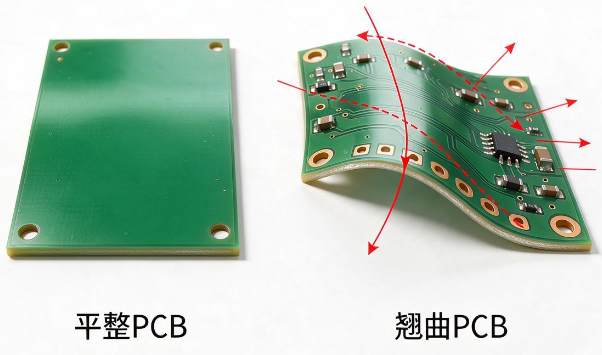
翘曲度的核心来源
材料特性失配:铜箔、玻纤树脂、高频基材的热膨胀系数(CTE)差异显著,温度循环下伸缩速率不同,累积内应力引发变形。普通FR-4基材Z向CTE可达50~70ppm/℃,与铜箔17ppm/℃的CTE差异明显,混压场景下应力失衡风险更高。
环境与存储影响:PCB长期暴露在高湿环境中吸湿,经过回流焊高温时水分快速膨胀,破坏层间结构,大幅提升翘曲甚至分层的概率。
优先选择热膨胀系数(CTE)匹配的基材组合,高频混压场景下尽量选用Z轴CTE接近的材料,例如Rogers RO4835与FR-4搭配,可将翘曲度控制在0.7%以内。严格筛选内部结构均匀、Tg值≥170℃的高稳定性基材,从基础层面降低形变风险。
控制正反两面铜面积比在1.1:1以内,避免单侧大面积集中铺铜,通过局部补铜平衡板面残铜率,消除吸热散热不均的问题。
压合后增加热释处理,在150~180℃区间进行阶梯式烘烤,促进树脂完全交联固化,提前释放残余内应力,大幅降低后续加工变形风险。
上线前对PCB进行150℃/8小时的除湿烘烤,彻底消除板材吸湿带来的翘曲隐患,适配无铅回流焊的高温工况。
关于众阳

产品服务
工艺能力
新闻中心


扫一扫添加微信

0755-29542113

 EN