发布时间:2026-10-27 点击数:1299
搞懂通孔、盲孔、埋孔的核心差异,是解决盲埋孔板良率低问题的核心前提,三者在结构定义、工艺路径、适用场景上完全不同,直接决定了PCB的制造复杂度和良率表现。
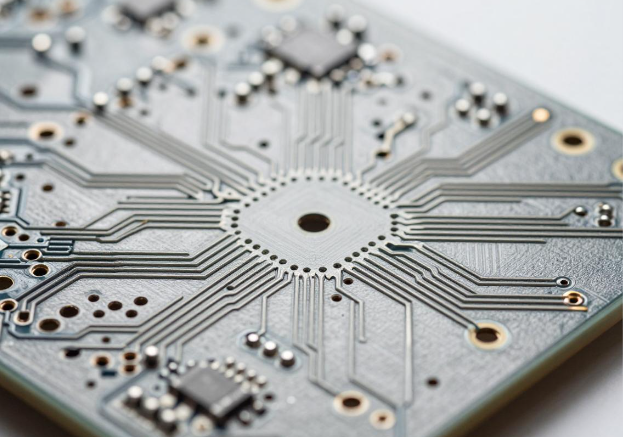
通孔:从PCB顶层直接钻穿到底层,完全贯穿整个板厚,所有层都能看到这个孔的存在,是PCB最基础的过孔形式。
盲孔:从PCB的顶层或底层表面钻入,只连通表层与指定的某一内层,不穿透整板,从板的另一面看不到这个孔。
埋孔:完全隐藏在PCB内部,仅连接两个或多个内层之间的走线,不延伸到板的任何一个表面,从板面完全看不到孔的存在。
通孔:一个孔占用所有层的布线空间,BGA区域引脚间距小于0.8mm时很难完成扇出,高密度设计下会严重浪费内层面积。
盲孔:仅占用表层和对应内层的空间,可直接打在BGA焊盘上(盘中孔工艺),支持0.5mm甚至0.4mm pitch的高密度芯片,大幅释放表层布线空间。
埋孔:完全不占用任何表层空间,内层走线自由度最高,能在埋孔的上下方继续布线,是高阶HDI板实现极致密度的核心结构。
绝大多数盲埋孔板良率不足85%的问题,都来自三类孔的工艺特性差异带来的设计与制造脱节:
深宽比超标:设计时盲目使用0.1mm以下非标微孔,介质厚度与孔径的比值超过行业2:1的安全阈值,电镀时孔底部铜层厚度不足,冷热冲击后极易出现断路。
层压与对位缺陷:多次压合后板材涨缩没有动态补偿,孔位偏移超过±0.03mm,环形焊盘不足IPC标准要求的50μm,直接出现批量开路报废。
工序管控缺失:小厂省略等离子除胶渣工序,激光钻孔后孔内残留树脂残渣,镀铜附着力不足,长期使用后铜层脱落开路,缺陷率直接提升25%。
电镀工艺不匹配:普通直流电镀无法深入盲孔底部,孔底铜厚不足10μm,长期通电发热后孔阻变大断路,没有脉冲电镀设备的厂商很难稳定保障良率。
标准化盲孔参数:TOP-L2、BOT-L3盲孔统一选用0.15mm激光孔径,介质厚度固定0.12mm,深宽比控制在1.2:1以内,拒绝0.1mm以下非标微孔。
优化叠层结构:采用通用TOP-GND-PWR-BOTTOM叠层,内层空白区域铺设网格铜平衡铜密度,埋孔区域选用低流胶半固化片,避免层压时树脂溢料堵塞孔道。
删减冗余盲孔:电源、地网络用阵列通孔替代盲孔,仅高速差分信号保留盲孔,可减少30%的盲孔数量,同时降低加工成本和工艺风险。
前置DFM校验:投板前完成全板盲埋孔逐孔深径比测算,提前拦截超标孔位,避免整板投产后才发现批量缺陷。
关于众阳

产品服务
工艺能力
新闻中心


扫一扫添加微信

0755-29542113

 EN