新闻中心

聚焦客户需求,客户满意度为唯一指标

首页  -  新闻中心  -  行业资讯  -  

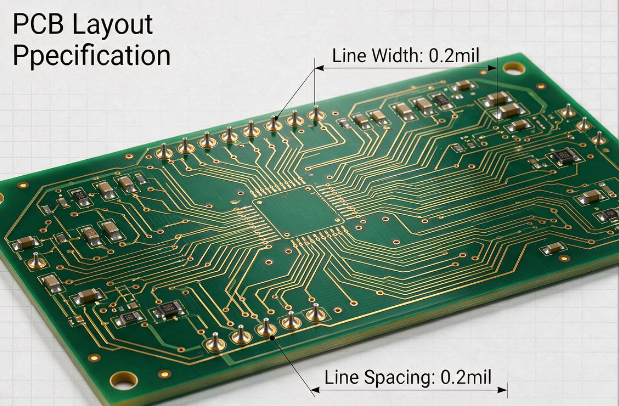
高端PCB良率突破:±0.2mil线宽线距控制的常见问题与解决

发布时间:2026-10-19 点击数:1299

要稳定实现‌±0.2mil‌的超精细线宽线距控制,需要从材料选型、核心工艺、设备精度、环境管控全环节建立闭环控制体系,以下是可落地的技术路径:

image


材料源头精度管控
‌基材选型‌:优先选用热膨胀系数极低的陶瓷基材或改性高分子基材,将加工全程的热形变控制在0.1mil以内,避免温度波动引发的线条拉伸/收缩。
‌功能材料筛选‌:严格管控光刻胶黏度、感光灵敏度一致性,导电浆料颗粒度控制在微米级,确保涂覆厚度均匀、印刷后线条边缘无毛刺。

‌存储与使用机制‌:材料存储环境恒温恒湿,执行先进先出规则,避免光刻胶吸潮、浆料性能退化引发的尺寸偏差。


核心光刻工艺升级
‌采用LDI激光直接成像技术‌:完全消除传统菲林曝光的菲林变形、对位偏差问题,将曝光定位精度提升至±0.01mm(约±0.4mil)以内,是实现±0.2mil控制的基础前提。
‌精准曝光参数闭环控制‌:将曝光能量稳定在120-150mJ/cm²区间,针对2-3mil极细线路动态调整参数,延长曝光时间15%同时降低曝光能量5-8%,避免线边缘过度固化导致的线宽膨胀。

‌曝光前基材预热‌:提前将基材温度稳定在工艺设定值,彻底消除后续曝光环节的热胀冷缩形变干扰。


蚀刻工艺精度优化
‌采用复合精密蚀刻方案‌:优先使用“激光蚀刻+干法等离子蚀刻”组合工艺,几乎消除传统湿蚀刻的侧蚀问题,将线宽精度直接锁定在±0.003mm(约±0.12mil),满足±0.2mil的公差要求。
‌蚀刻参数闭环管控‌:将酸性氯化铜蚀刻液铜离子浓度严格控制在18-22g/L,温度稳定在35-40℃,喷淋压力较常规工艺提升10%,确保线条侧壁蚀刻均匀无局部过蚀/残铜。

‌前置线宽补偿‌:基于实测蚀刻因子(≥5:1),在设计阶段提前预留0.6mil左右的线宽补偿量,抵消蚀刻过程中的微小线宽损耗。


设备与检测体系支撑
‌高精度运动定位系统‌:采用线性电机+光栅尺全反馈架构,实现纳米级运动定位校正,将设备机械运动误差控制在0.1mil以内。
‌在线实时检测机制‌:部署激光测径仪、高倍光学检测系统,每片板加工后立即抽检线宽线距,偏差超阈值即刻触发预警并暂停生产,避免批量不良。

‌设备刚性优化‌:关键运动部件采用高刚性材质,全程隔离外界振动干扰,杜绝振动引发的定位偏移。


超净环境全维度管控
‌恒温恒湿车间‌:将加工区域温度波动控制在±0.5℃以内,湿度稳定在40%-60%,消除环境温湿度变化引发的设备热变形、光刻胶性能变异。

‌百级洁净管控‌:核心工序车间达到百级洁净标准,完全过滤空气中的粉尘颗粒,避免尘埃附着在基材表面造成线条缺损、凸起,破坏线宽线距一致性。
新媒体平台关注码03

上一篇 : 不同行业客户的PCB工艺难题,这5种特殊表面处理全搞定 返回列表 下一篇 : 《为什么90%量产板选绿色?不同阻焊颜色的成本、交期与可靠性对比》